

铜铝高反材料激光焊接为什么难?钇昇激光,专治铜铝焊接各类行业顽疾
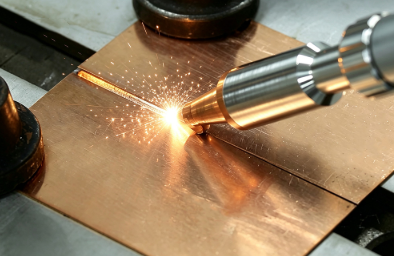
一、什么是铜铝高反材料?
铜与铝合金属于典型高反材料,针对常规 1080nm 光纤红外激光,常温下紫铜反射率可达 95%,铝合金反射率 85% 以上,绝大部分激光能量会被材料表面直接反射回去,难以形成有效熔池。
同时铜、铝具备极高导热系数,热量快速向外散失,熔池维持难度大。在新能源电池极耳、汇流排、母线排、液冷板、铜铝复合板、电力连接件等零部件生产中,铜铝高反材料焊接是绕不开的核心工序。
很多企业反馈:单件样品焊接容易达标,批量生产却很难稳定,良品率波动大,虚焊隐患隐蔽,返工成本居高不下,成为制约产能的关键卡点。
二、铜铝高反材料激光焊接五大核心痛点
1、高反射,能量利用率低,极易虚焊未熔合
激光打在铜铝表面大量被反射,真正被工件吸收的能量很少。表面看着焊上,内部没有冶金熔合,形成肉眼难以识别的虚焊。大电流通电后接头失效,客户退货索赔风险极高。
2、回返光损伤激光器,设备运维成本高
大量反射光沿光路逆向返回,会损伤光纤、激光输出头,严重时烧毁激光器核心器件,带来高额维修成本与停机损失,这也是很多厂家不敢轻易焊厚铜厚铝的重要原因。
3、气孔、飞溅、热裂纹频发
铝材表面氧化铝膜熔点极高,焊接过程分解析出氢气,焊缝内部形成密集气孔;铜高温下也容易吸氢致孔。铝合金凝固区间宽,热应力大,极易出现热裂纹,焊缝气密性、力学性能无法满足产品标准。
4、铜铝异种焊接,脆性金属间化合物难以控制
铜铝熔点相差 400℃,焊接时极易生成 Al₂Cu 等脆性金属间化合物。化合物层过厚,接头拉力下降、容易脆断,接触电阻升高,影响导电散热性能,是储能、动力电池零部件的重大质量隐患。
5、批量生产一致性差,良品率随工况波动
铜铝焊接工艺窗口极窄,材料表面油污氧化、环境温度、气体保护、班次人员变化,都会带来熔深波动。这批良品率 85%,下一批掉到 65%,企业被迫预留大量产能用于返工,侵蚀利润空间。
三、钇昇激光:铜铝高反材料焊接专项解决方案
作为铜铝高反材料焊接专家,钇昇激光针对高反材料的物理特性,不从简单调功率参数入手,从光路防护、光束整形、波形调制、工艺数据库、智能监测多维度系统性破解难题,覆盖手持激光焊、平台激光焊、机器人激光焊接多类设备形态,适配薄板、中厚板、铜铝异种焊接、铜铝复合板焊接场景。
抗高反光路隔离系统 有效阻隔背反射光,降低回返光对激光器的伤害,设备可以长期稳定加工铜、铝等高反工件,减少故障停机与维修开销。
专用波形与光束整形工艺 采用上升沿专用波形、复合光斑技术,瞬间突破铜铝高反射壁垒,快速建立稳定深熔熔池;通过波形调制搅拌熔池,促使气泡溢出,抑制气孔与飞溅;精准控制冷却速率,把铜铝异种接头脆性化合物层控制在安全范围,保障接头拉力、导电性能达标。
完备铜铝工艺参数库 内置纯铜、紫铜、各类铝合金、铜铝异种、铜铝复合板专用参数模板。铜面焊、铝面焊、界面焊接分别对应独立工艺,铜铝复合板焊接做到焊透不脱层,适配电池极耳、汇流排、液冷板、母线排等主流行业工件。
智能闭环,保障批量量产稳定性 平台 / 机器人焊接系统搭载视觉定位 + 焊缝实时监测,定位精度 ±0.05mm,对熔深、功率、保护气状态闭环补偿。环境温度、气流波动自动适配,做到批次良品率稳定 98% 以上,减少人为因素干扰,真正做到 “单件焊得好,件件焊得好”。
可实现效果:焊缝致密无气孔、低飞溅,接头拉力可达母材 85% 以上,可顺利通过氦检、爆破压力、大电流通电等严苛测试,焊后减少打磨工序,直接进入装配环节。
四、钇昇激光铜铝高反焊接典型应用场景
新能源行业:动力电池极耳、模组汇流排、铜铝转接片、储能 PACK 连接件
散热算力行业:AI 服务器液冷板、水冷腔体、铜铝复合散热构件
电力电气:铜排、铝母线、铜铝过渡连接件
精密制造:铜铝复合板、有色金属精密结构件
五、写在最后
铜铝高反材料焊接,不是简单调高激光功率就能解决。盲目堆功率,只会带来飞溅、裂纹、回光伤机等次生问题。想要稳定量产,必须匹配针对性光路防护、光束工艺、波形控制与成熟工艺数据库。
钇昇激光专注铜铝高反材料焊接,可为客户提供工艺打样、方案选型、非标焊接工作站定制服务。有铜铝焊接工艺难题,欢迎联系我们获取试样测试。


